dejar un mensaje
Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
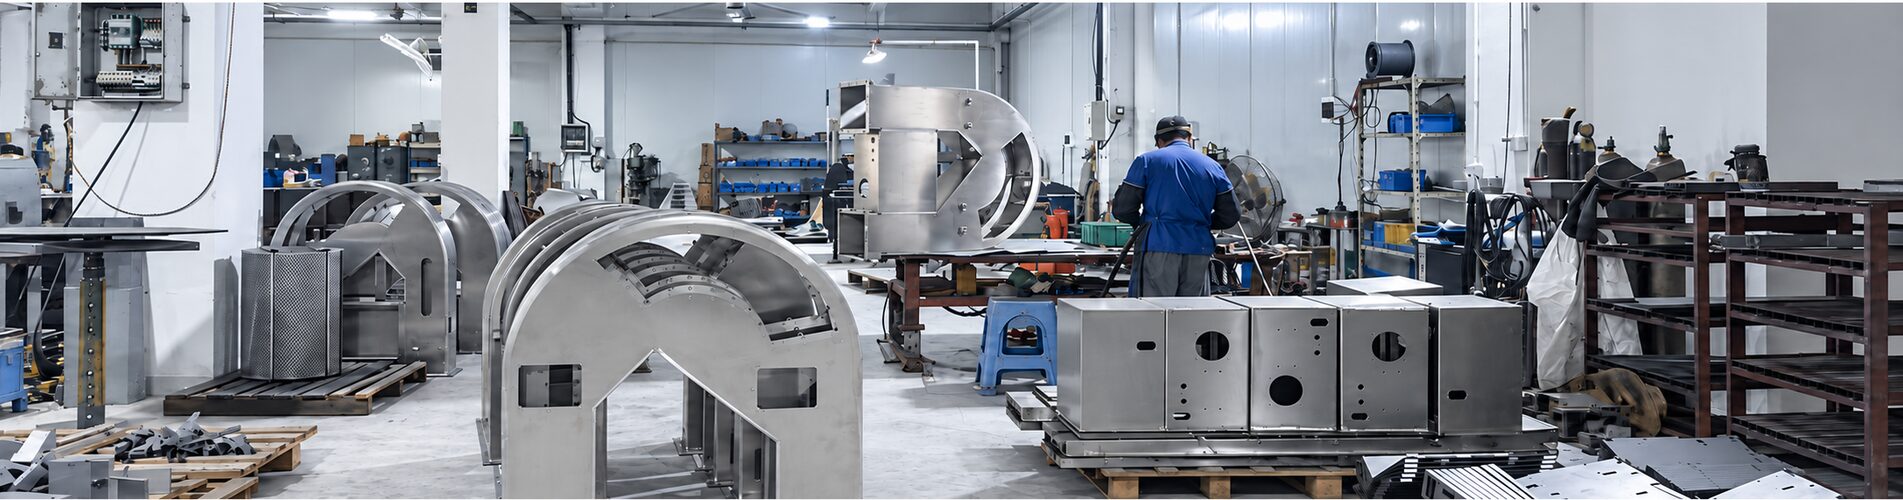
5052, 6061, 3003 y 1060 para carcasas ligeras, paneles, componentes y ensamblajes personalizados.
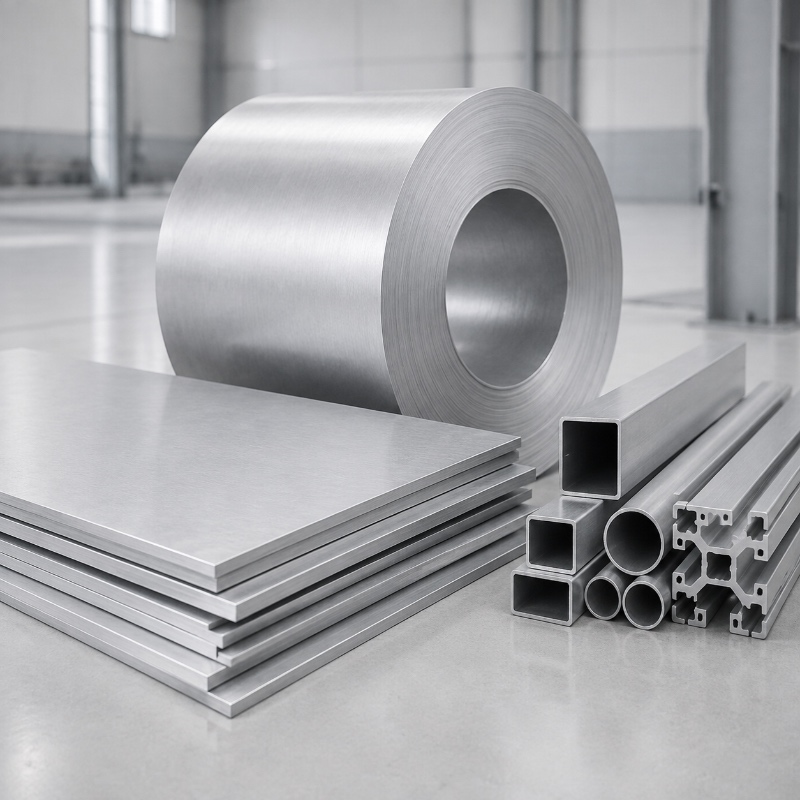
El aluminio se elige cuando es importante el bajo peso, la resistencia a la corrosión, el rendimiento térmico o un acabado metálico a la vista. El número de aleación por sí solo no es suficiente: el temple, la forma del producto, la geometría de la curvatura, la soldadura y los requisitos de acabado pueden modificar el proceso de fabricación.
Aleaciones comunes
Lo mejor para
Prioridad de selección principal
Lo que necesitamos
Cómo elegir
Seleccione el grado según el peso, la resistencia, el método de conformado, la soldabilidad, el espesor y el acabado superficial. La aleación y el temple deben confirmarse con el plano aprobado.
| Aleación | Elígelo cuando | Productos típicos | Confirmar antes de la producción |
| 5052 | La conformabilidad, la soldabilidad y la resistencia a la corrosión de la chapa metálica son las principales prioridades. | Cajas, armarios, paneles y cubiertas curvadas | Temple, radio de curvatura, detalles de soldadura y acabado |
| 6061 | Una mayor resistencia estructural o un mejor rendimiento de mecanizado son más importantes que la facilidad de doblado con radios reducidos. | Soportes, marcos, bases y piezas estructurales mecanizadas | Forma del producto, temple, viabilidad de doblado y estado de soldadura |
| 3003 | Para productos de chapa no críticos, son adecuados un buen conformado general y una resistencia moderada. | Cubiertas, conductos, paneles y componentes conformados | Templado, resistencia requerida y apariencia anodizada |
| 1060 | Se requiere aluminio de alta pureza, conductividad o fácil conformado, y la carga estructural es limitada. | Piezas conformadas seleccionadas para aplicaciones eléctricas, térmicas y de carga ligera. | Requisitos de pureza, temple, conductividad y carga |
Opciones de materiales comunes
Entre las opciones más comunes se encuentran los aluminios 5052, 6061, 3003 y 1060. El grado más adecuado depende de los requisitos de conformado, mecanizado, resistencia y conductividad.
Aluminio 5052
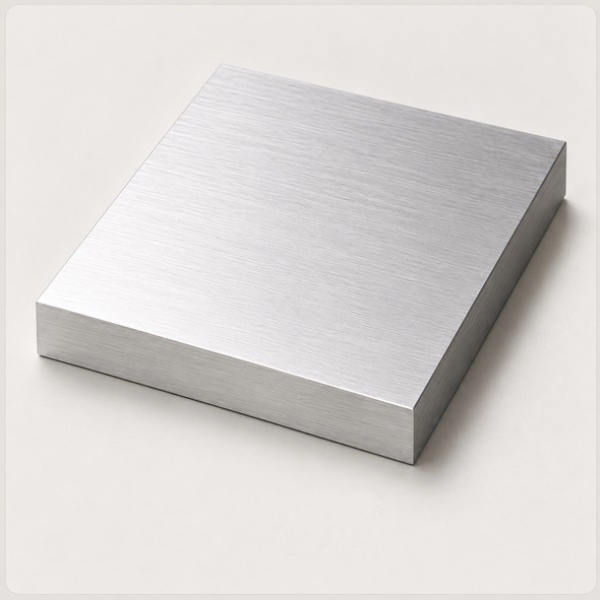
Aluminio 6061
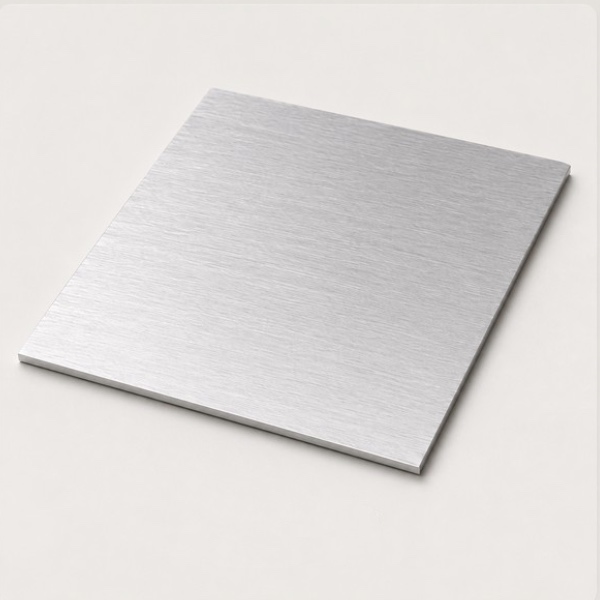
Aluminio 3003
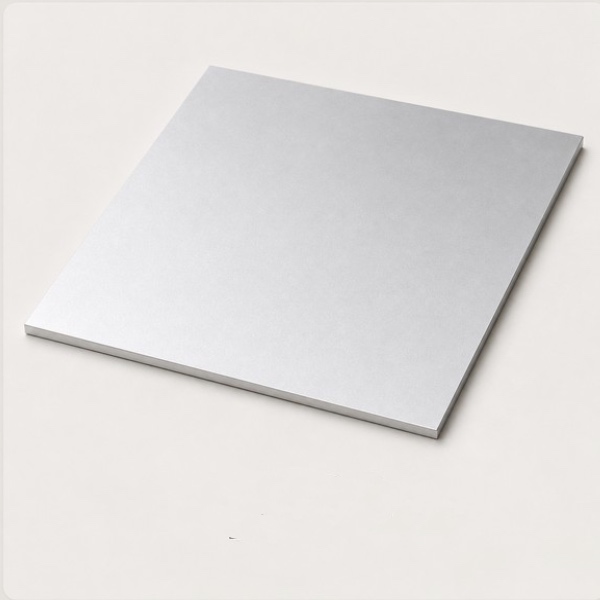
Aluminio 1060
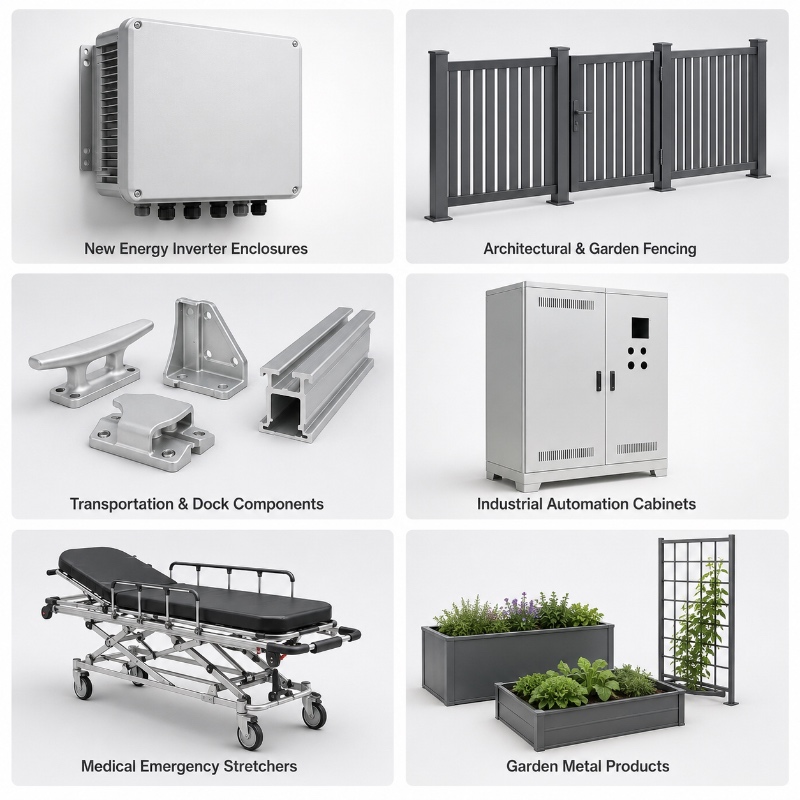
Productos de ajuste óptimo
Entre las aplicaciones típicas se incluyen carcasas ligeras, paneles electrónicos, soportes de montaje, marcos, cubiertas, cubiertas y determinadas estructuras para exteriores.
- Carcasas para equipos electrónicos e industriales
- Paneles y cubiertas de aluminio a medida
- Soportes de montaje ligeros
- Estructuras de máquinas y componentes de soporte
- Piezas de aluminio mecanizadas por CNC
- Componentes de gestión térmica y conductivos
- Paneles de equipos de quiosco y autoservicio
- Productos seleccionados para el hogar y el exterior
Procesos de fabricación compatibles
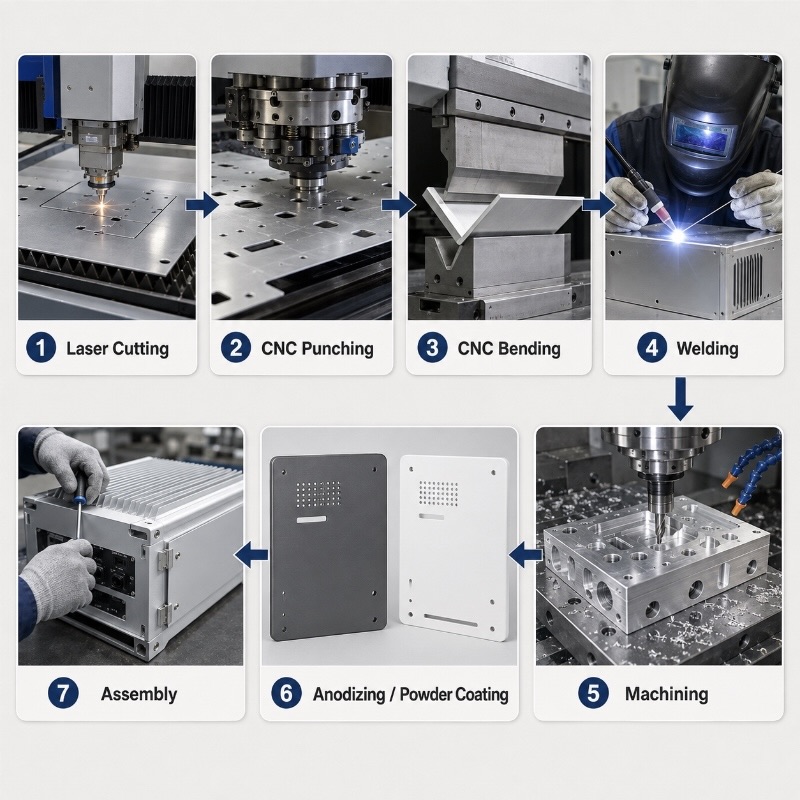
El aluminio se puede cortar con láser, perforar, doblar, mecanizar por CNC, soldar con TIG o MIG, equipar con herrajes, acabar y ensamblar.
Opciones de acabado de superficie
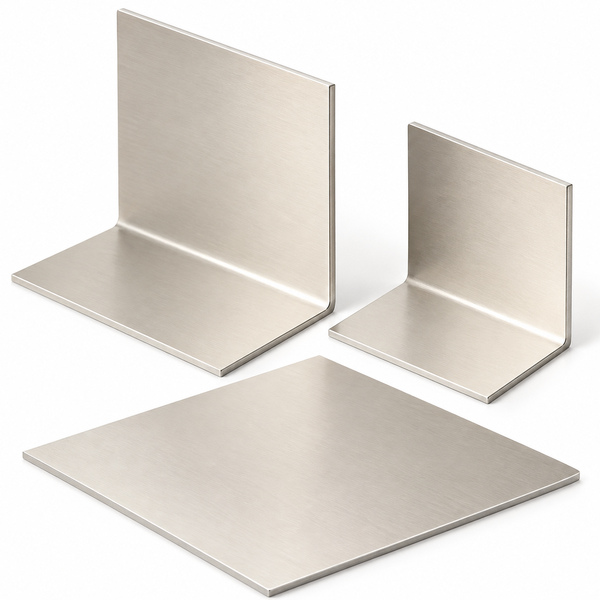
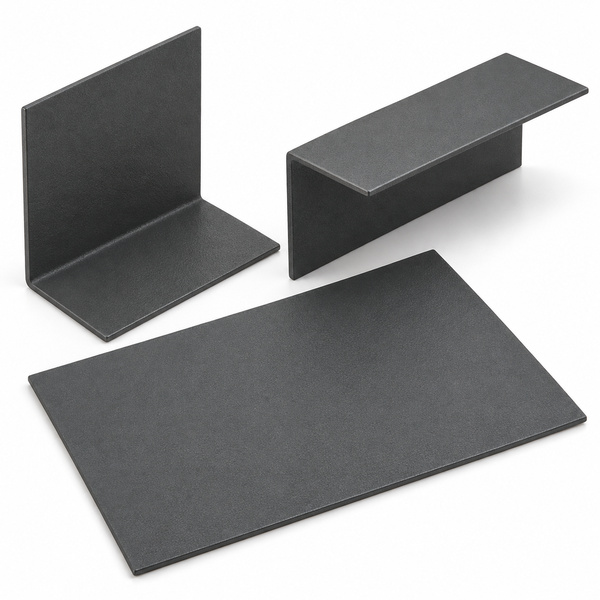
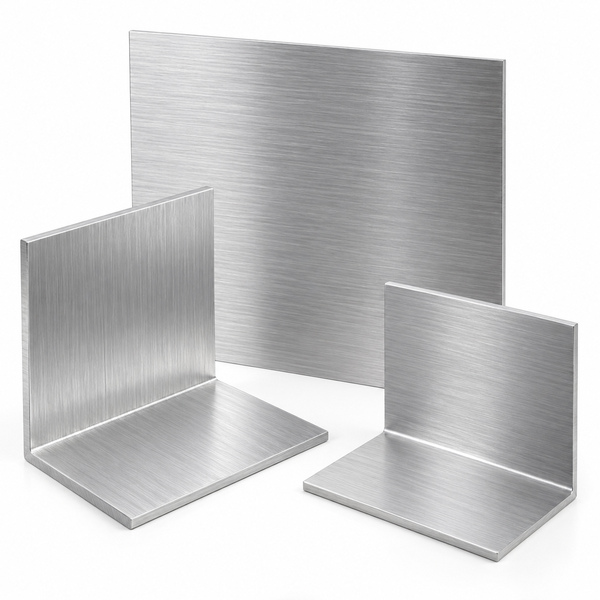
Se puede seleccionar un acabado de aluminio natural, como anodizado, recubrimiento en polvo, cepillado, arenado o anodizado, según la apariencia, la protección contra la corrosión y los requisitos de la aplicación.
Anodizado
Recubrimiento en polvo
Acabado cepillado
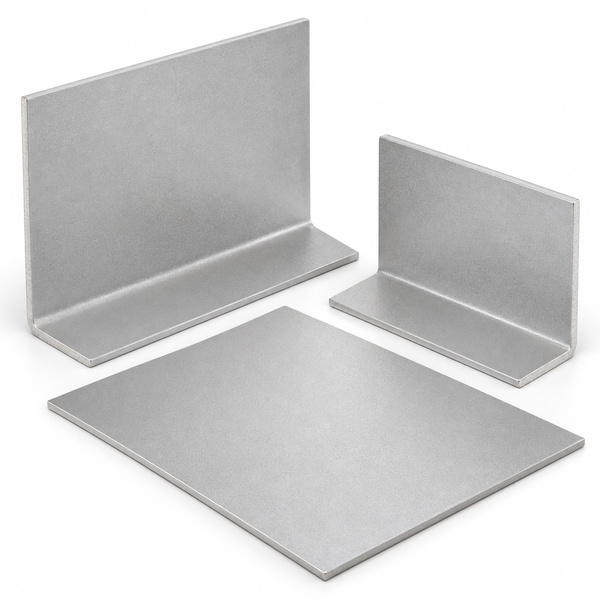
Granallado con microesferas o chorro de arena
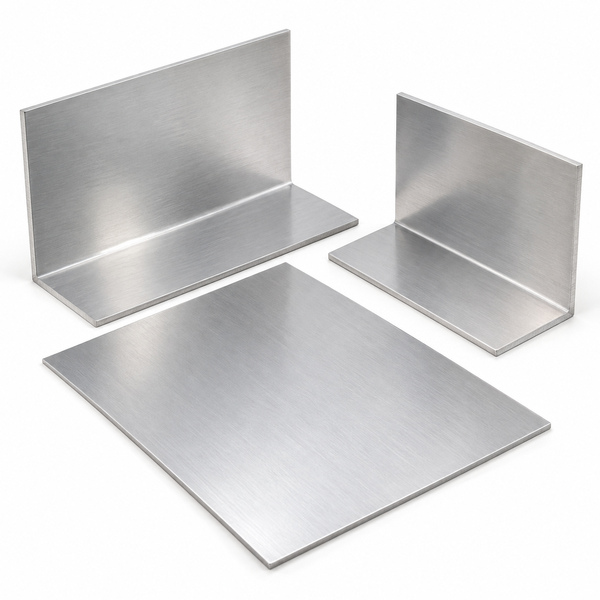
Superficie natural o tratada mediante conversión
Consideraciones clave de diseño
Analice el radio de curvatura, la recuperación elástica, el espesor de la chapa, la distorsión de la soldadura y el contacto con otros metales. Los paneles delgados de aluminio pueden requerir nervaduras o refuerzos para mejorar su rigidez.
Aleación y temple
Radio de curvatura
Dirección de la fibra
Estado de soldadura
Aspecto anodizado
Contacto galvánico
Riesgos comunes en la selección y fabricación
Los aceros 5052 y 6061 no deben considerarse intercambiables. Las curvas pronunciadas, el calor excesivo o el contacto directo con metales diferentes pueden provocar grietas, deformaciones o corrosión galvánica.
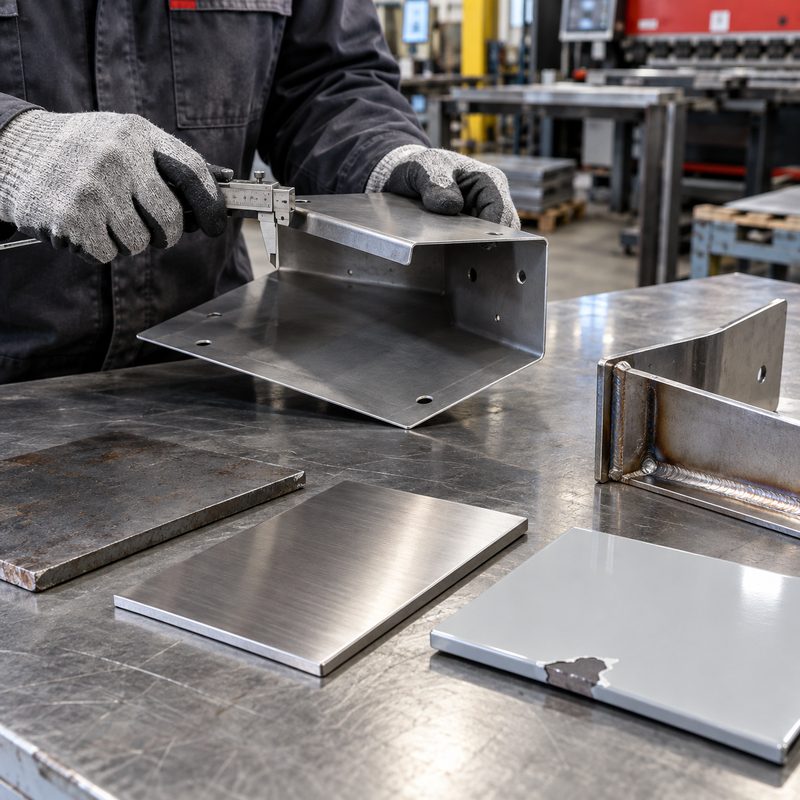
• Elección de 6061-T6 para curvas cerradas
Es posible que el acero 6061-T6 no sea adecuado para doblar chapa metálica de forma agresiva sin un radio mayor, un temple diferente o una ruta de fabricación revisada.
• Ignorar el mal genio
Citar únicamente los modelos 5052 o 6061 deja sin definir una variable de producción importante, lo que puede afectar la resistencia, la flexibilidad y el precio.
• Se espera una coincidencia de color anodizado perfecta.
Los distintos lotes, zonas de soldadura, condiciones de la aleación y preparación de la superficie pueden generar variaciones en la apariencia. Es útil contar con una muestra y tolerancias aprobadas.
• Dejar sin revisar metales diferentes
La humedad entre el aluminio y un metal más noble puede provocar corrosión galvánica si no se toman medidas de aislamiento y drenaje.
• Uso de láminas cosméticas sin controles de manipulación
El aluminio se raya y se abolla con facilidad. Antes de la fabricación, se deben definir la película protectora, la dirección de la veta y los criterios para la superficie visible.
Qué especificar en la solicitud de cotización
| Campo RFQ | Por qué es importante | Lo que el comprador debe declarar |
| Aleación y temple | Controla el conformado, la resistencia y el mecanizado. | 5052-H32, 6061-T6 o la designación exacta del proyecto. |
| Forma y grosor del producto | Separa los requisitos de láminas, placas, extrusiones y barras. | Forma, espesor nominal y dimensiones relevantes |
| Requisitos de doblado y soldadura | Afecta a la viabilidad, la distorsión y las propiedades locales. | Radios de curvatura, tipo de soldadura, soldaduras visibles y función estructural |
| Acabado superficial | Controla la apariencia, la protección contra la corrosión y el costo. | Anodizado, con recubrimiento en polvo, cepillado, arenado o muestra aprobada |
| Entorno e interfaces | Identifica riesgos de corrosión y galvánicos | Interiores, exteriores, zonas costeras, temperatura y contacto con metales |
Preguntas frecuentes
La aleación 5052 se suele elegir para paneles y carcasas de chapa metálica doblada debido a su buena conformabilidad y soldabilidad. La aleación 6061 se suele elegir para piezas estructurales o mecanizadas más resistentes. El temple, la geometría y el estado final siguen siendo factores determinantes en la decisión.
Se puede doblar en geometrías adecuadas, pero los radios pequeños y una mala orientación pueden aumentar el riesgo de agrietamiento. Antes de solicitar un presupuesto, se deben revisar el dibujo, el espesor, el temple y el radio de curvatura.
El anodizado conserva un aspecto metálico y forma un acabado de óxido, mientras que el recubrimiento en polvo ofrece una mayor variedad de colores y coberturas. La mejor opción depende del aspecto, el entorno, el enmascaramiento y las necesidades de contacto eléctrico.
Sí, se pueden soldar ciertas aleaciones, pero en el plan de diseño e inspección se deben tener en cuenta la aleación, el material de aporte, la deformación, las propiedades afectadas por el calor y el acabado visible.
¿Listo para comenzar tu proyecto?
Envíe su dibujo, aleación y temple, espesor o forma del producto, requisitos de doblado y soldadura, acabado, cantidad y entorno de servicio. Si la aleación no está definida, indique si la prioridad es la conformación, el mecanizado, la resistencia, el peso o la apariencia.
Escanea y envíalo a WeChat. :
Escanea y envíalo a WhatsApp. :
 español